

Le lean manufacturing ne se résume ni à un ensemble de principes isolés ni à un projet ponctuel de réduction des coûts. C’est une démarche qui permet d’identifier les gaspillages en continu, de simplifier les flux de travail et de rendre la production plus stable, plus sûre et plus flexible. Le choix d’une méthode doit donc répondre au problème à résoudre, plutôt qu’à sa popularité.
Partez du problème, pas du nom de la méthode
Dans un atelier, les déplacements inutiles de matières, les changements de série trop longs, les stocks élevés, les arrêts imprévus et les postes de travail mal organisés peuvent coexister. Chacun de ces problèmes appelle une approche différente. Avant de choisir un outil, l’équipe doit décrire la situation actuelle, identifier la principale contrainte et fixer un objectif mesurable.
Une seule méthode suffit rarement. Par exemple, les 5S contribuent à organiser le poste de travail, le management visuel rend les informations essentielles accessibles, et le Kaizen associé au cycle PDCA permet de poursuivre les améliorations. Ces méthodes sont complémentaires et doivent former un système cohérent.
| Problème | Méthode adaptée | Objectif principal |
|---|---|---|
| Désordre, recherche d’outils et règles peu claires | 5S et management visuel | Organisation, standards et repérage rapide au poste de travail |
| Mouvements inutiles, attentes, stocks ou surproduction | MUDA | Identifier et réduire les activités sans valeur ajoutée pour le client |
| Besoin d’amélioration continue | Kaizen et PDCA | Impliquer l’équipe, tester les changements et pérenniser les résultats |
| Stocks élevés et flux de matières irréguliers | Kanban | Piloter le réapprovisionnement selon les besoins réels |
| Changements de série trop longs et difficultés à produire en petites séries | SMED | Réduire et standardiser les changements de série des équipements de production |
| Arrêts imprévus et performances irrégulières des machines | TPM | Entretien préventif et répartition claire des responsabilités de maintenance |
| Variabilité des processus et défauts récurrents | Six Sigma et DMAIC | Piloter la qualité à l’aide de données et d’une analyse systématique des causes |
| Décalage entre la stratégie et les améliorations au quotidien | Hoshin Kanri | Décliner les objectifs à long terme en actions dans toute l’organisation |
5S : les bases d’un poste de travail organisé et standardisé
La méthode 5S aide à éliminer les objets inutiles, à organiser les équipements, à maintenir la propreté, à établir des standards et à respecter les règles convenues. Elle est adaptée aux situations où les opérateurs perdent du temps à chercher des outils ou des matières, où les emplacements ne sont pas clairement définis, ou encore lorsque les équipes successives travaillent selon des habitudes différentes.
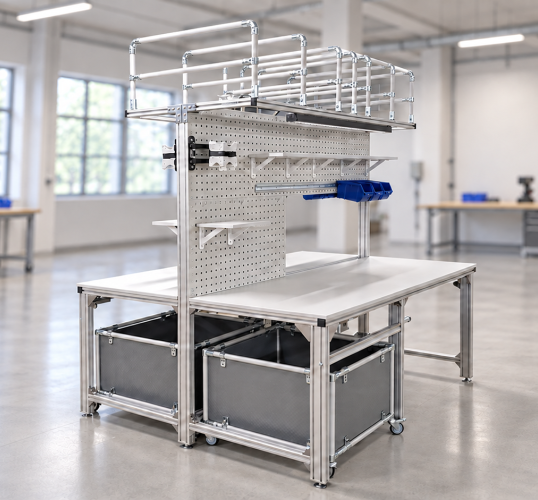
Les 5S ne consistent pas simplement à ranger. L’objectif est de créer un poste de travail où tout écart par rapport au standard est rapidement visible. Les emplacements identifiés, les panneaux porte-outils à silhouettes, les codes couleur, les cadres d’affichage et le marquage au sol y contribuent. C’est ici que les 5S rejoignent naturellement le management visuel.
MUDA : repérer les activités sans valeur ajoutée
MUDA désigne les gaspillages, c’est-à-dire la consommation de temps, d’espace, de matières ou de capacité sans valeur correspondante pour le client. En production, on observe principalement les transports inutiles, les stocks excessifs, les mouvements inutiles, les attentes, la surproduction, les traitements superflus et les défauts. En pratique, il est également utile de prendre en compte le potentiel inexploité des collaborateurs.
L’analyse des gaspillages doit se faire là où le travail est réellement effectué. L’équipe observe les flux de matières et d’informations, relève les obstacles et distingue les étapes qui créent réellement de la valeur pour le client. Elle choisit ensuite les changements adaptés : modification de l’implantation, raccourcissement d’un circuit d’approvisionnement ou réorganisation d’un poste de travail, par exemple.
Kaizen et PDCA : intégrer l’amélioration au travail quotidien
Le Kaizen repose sur l’amélioration continue et sur l’implication des personnes qui connaissent le processus par leur pratique quotidienne. Il ne nécessite pas forcément des projets coûteux. De nombreux changements efficaces naissent de petites suggestions qui peuvent être rapidement testées et évaluées.
Le cycle PDCA donne une structure concrète à l’amélioration : planifier le changement, le mettre en œuvre à une échelle maîtrisée, vérifier le résultat, puis ajuster ou standardiser la nouvelle pratique en fonction des constats. La répétition de ce cycle est essentielle. Si la nouvelle organisation n’est pas intégrée aux standards et aux contrôles réguliers, les anciennes habitudes reprennent souvent le dessus.
Kanban : fluidifier les flux et réapprovisionner selon les besoins
Le Kanban relie les processus successifs et aide à piloter les mouvements de matières en fonction de la consommation réelle. L’objectif n’est pas de conserver un stock aussi important que possible « au cas où », mais de fournir la quantité nécessaire, au bon moment et au bon endroit.
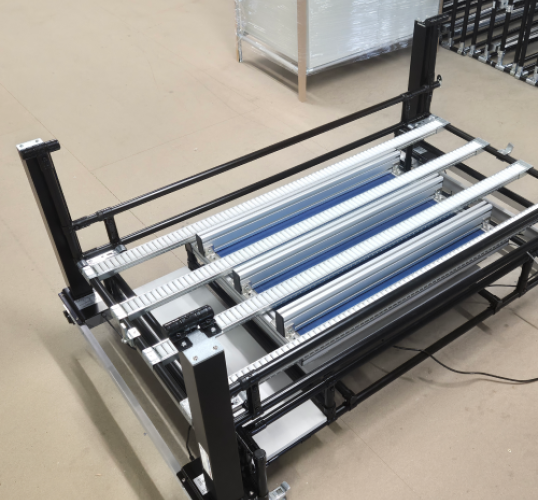
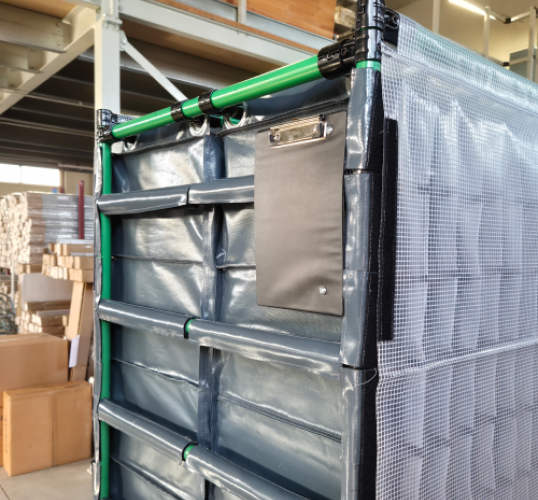
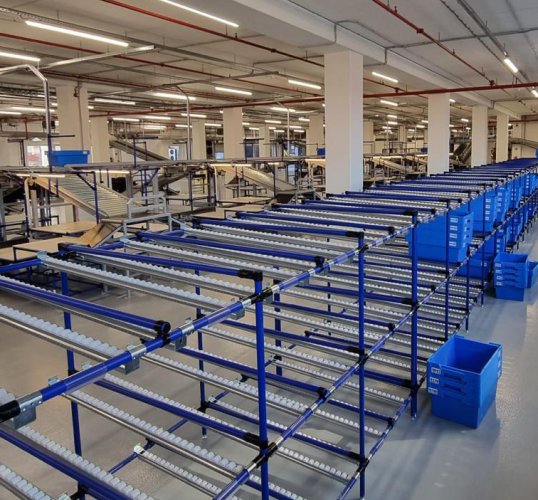
Un système Kanban efficace exige des règles de réapprovisionnement claires, des contenants de transport adaptés et des points d’approvisionnement bien organisés. Dans la pratique, il peut s’appuyer sur des rayonnages dynamiques, des chariots, des dispositifs de stockage de pièces et des structures modulaires adaptables aux évolutions du programme de production.
SMED : des changements de série plus courts et une production plus flexible
Le SMED sert à réduire le temps de changement de série des équipements de production. L’équipe commence par observer le déroulement du changement directement au poste de travail. Elle distingue les tâches réalisées pendant le fonctionnement de la machine de celles qui exigent son arrêt, puis cherche à effectuer un maximum de préparatifs en dehors de la période d’arrêt.
Les améliorations proviennent souvent d’une procédure standardisée, d’outils et de matières préparés à l’avance, d’une répartition claire des rôles, de la formation ou de petites modifications techniques. Des changements de série plus courts libèrent de la capacité et facilitent la production en petites séries.
TPM : réduire les arrêts imprévus
La maintenance productive totale, ou TPM, vise à assurer un fonctionnement stable des équipements et à prévenir les arrêts imprévus. La maintenance ne relève pas uniquement d’un service spécialisé : des contrôles simples, le nettoyage et la détection précoce des anomalies peuvent faire partie du travail standard des opérateurs, tandis que les interventions spécialisées restent confiées à du personnel qualifié.
La TPM est particulièrement pertinente lorsque les pannes, les micro-arrêts ou la dégradation des équipements perturbent le planning de production. Ses effets doivent être suivis à l’aide d’indicateurs opérationnels définis à l’avance.
Six Sigma et DMAIC : lorsque les données sont indispensables
Six Sigma est une approche fondée sur les données qui vise à réduire la variabilité et les défauts. Pour résoudre un problème précis, on utilise souvent la démarche DMAIC : définir le problème, mesurer la situation actuelle, analyser les causes, mettre en œuvre des améliorations et maîtriser le nouveau processus afin de pérenniser les résultats.
Cette approche convient particulièrement aux défauts récurrents ou aux processus instables pour lesquels une simple mesure organisationnelle ne suffit pas. Elle nécessite des données fiables, un indicateur clairement défini et de la rigueur dans la vérification des causes réelles.
Comment démarrer une démarche lean en pratique
La démarche la plus sûre ne consiste pas à déployer simultanément toutes les méthodes connues. Il vaut mieux choisir un poste de travail ou un processus présentant un problème visible et lancer un projet pilote.
- Décrivez la situation actuelle. Observez les flux de matières, les déplacements des opérateurs, les attentes, les stocks, les défauts et les endroits où l’information manque.
- Fixez un objectif précis. Définissez ce qui doit changer et l’indicateur qui permettra de mesurer le résultat.
- Choisissez une méthode adaptée. Sélectionnez l’outil en fonction de la cause du problème, plutôt que de la tendance du moment.
- Impliquez les collaborateurs. Les personnes qui travaillent au poste concerné connaissent les obstacles concrets et contribuent à élaborer une solution applicable.
- Testez le changement à petite échelle. Le projet pilote permet de repérer les faiblesses sans perturber inutilement l’ensemble de la production.
- Standardisez et poursuivez les améliorations. Documentez la pratique qui fonctionne, rendez-la visible et contrôlez-la régulièrement.
Comment Enprag vous accompagne dans la mise en œuvre du lean manufacturing
Chaque site possède ses propres procédés de production, contraintes d’espace et modes de manutention. Enprag associe donc les principes du lean manufacturing à la conception concrète d’un poste de travail, d’une structure ou d’un flux de matières.
1. Analyse de la production
Ensemble, nous cartographions les processus de travail actuels, les points faibles et les flux de matières. Nous vous aidons à définir les priorités et les objectifs qui permettront d’évaluer l’amélioration proposée.
2. Conception de la solution
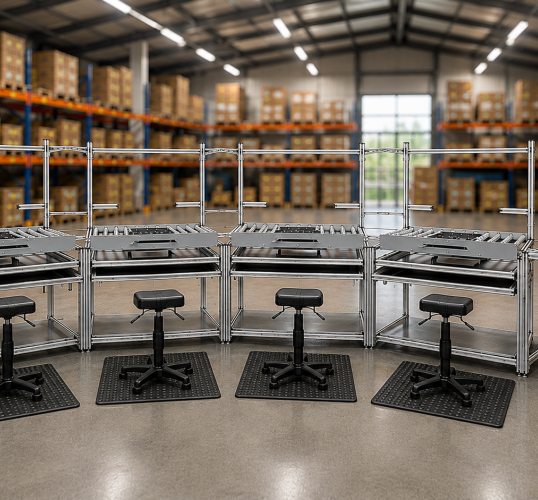
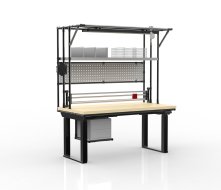
À partir des besoins identifiés, nous concevons une structure, une implantation ou un poste de travail. Nous privilégions l’ergonomie, la réduction des manutentions inutiles et la flexibilité de la solution. Les systèmes modulaires tubulaires, à profilés ou d’autres systèmes d’assemblage modulaires peuvent être adaptés au processus concerné.
3. Livraison et mise en œuvre
Enprag peut fournir des composants individuels, une structure complète ou une solution plus globale. Selon l’étendue du projet, le montage et la mise en service directement sur le site du client peuvent également être prévus.
4. Évolution et optimisation
Les besoins de production évoluent. Les solutions modulaires permettent des modifications ou des extensions lorsque la gamme de produits, l’implantation ou l’approvisionnement changent. L’amélioration peut ainsi se poursuivre sans devoir reconstruire l’ensemble du poste de travail à chaque fois.
Pour en savoir plus sur les systèmes et les étapes de notre collaboration, consultez notre présentation des solutions Enprag pour le lean manufacturing. Vous trouverez également un aperçu des différents outils sur la page consacrée aux méthodes du lean manufacturing.